

Литье для арматуры малой серией: цены от производителя 2026
2026-10-24
- Литье для арматуры малой серией: цены от производителя и технические требования 2026
- Что такое литье для арматуры малой серией и его отличия от массового производства
- Технологические особенности и материалы для специального литья
- Факторы формирования цены на литье малой серии в 2026 году
- Применение в промышленности: реальные кейсы и инженерные решения
- Как выбрать надежного поставщика услуг литья
- Сравнение методов литья для малых серий арматуры
- Типичные ошибки при заказе литья и как их избежать
- Логистика и экспортные особенности поставок из Китая
- FAQ: Часто задаваемые вопросы о литье арматуры
- Заключение и рекомендации по размещению заказа
Литье для арматуры малой серией: цены от производителя и технические требования 2026
Литье для арматуры малой серией представляет собой специализированный производственный процесс изготовления корпусных деталей трубопроводной арматуры партиями от 10 до 500 единиц, где экономическая целесообразность традиционного массового производства отсутствует, а требования к материалу и геометрии остаются критически высокими. В условиях 2026 года этот сегмент рынка демонстрирует устойчивый рост благодаря необходимости быстрого прототипирования, замены изношенных узлов на действующих объектах и реализации индивидуальных инженерных проектов в нефтегазовой и химической отраслях. Ключевая ценность метода заключается в сохранении механических свойств литого металла при минимизации затрат на создание дорогостоящей оснастки.
Для инженеров-закупщиков и технических директоров выбор правильного подхода к литью для арматуры малой серией означает баланс между скоростью поставки и гарантией отсутствия литейных дефектов, таких как раковины или трещины. Использование технологий выплавляемых моделей (Lost Wax) позволяет достигать высокой точности размеров и чистоты поверхности, что снижает объем последующей механической обработки. Компания ООО «Чжэцзян Футай Технологии Клапанов», базирующаяся в промышленном центре Вэньчжоу, успешно интегрирует эти методы в свой производственный цикл, обеспечивая клиентов деталями из коррозионно-стойких сталей, дуплекса и сплавов на основе никеля, соответствующими международным стандартам DIN, ANSI и BS.
Что такое литье для арматуры малой серией и его отличия от массового производства
Термин «малая серия» в контексте литейного производства не имеет жестко фиксированного количественного определения, однако в индустрии клапаностроения под ним обычно понимают партии, для которых изготовление металлических форм (кокилей) экономически неоправданно из-за высокого срока окупаемости. Вместо этого применяются технологии, позволяющие быстро создавать единичные или малотиражные формы.
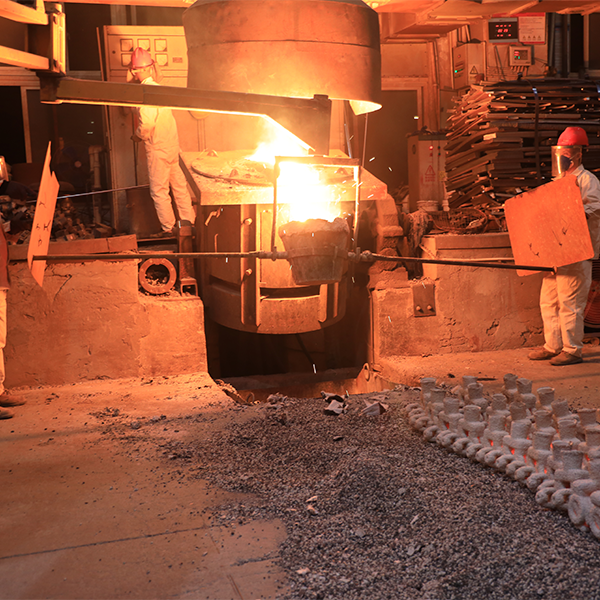
Основное отличие заключается в методе формообразования. При массовом производстве используются металлические опоки, выдерживающие тысячи циклов заливки. В случае с литьем для арматуры малой серией доминирует метод литья по выплавляемым моделям. Этот процесс включает создание восковой модели будущей детали, нанесение на нее керамической оболочки, выплавление воска и заливку расплавленного металла в образовавшуюся полость. Такой подход обеспечивает:
- Высокую геометрическую точность, близкую к классу точности 4-5 по ГОСТ 26645.
- Возможность литья сложных внутренних полостей без использования стержней или с минимальным их количеством.
- Отличное качество поверхности, требующее минимальной шлифовки.
- Гибкость в смене материалов: от углеродистых сталей до титановых сплавов и хастеллоя.
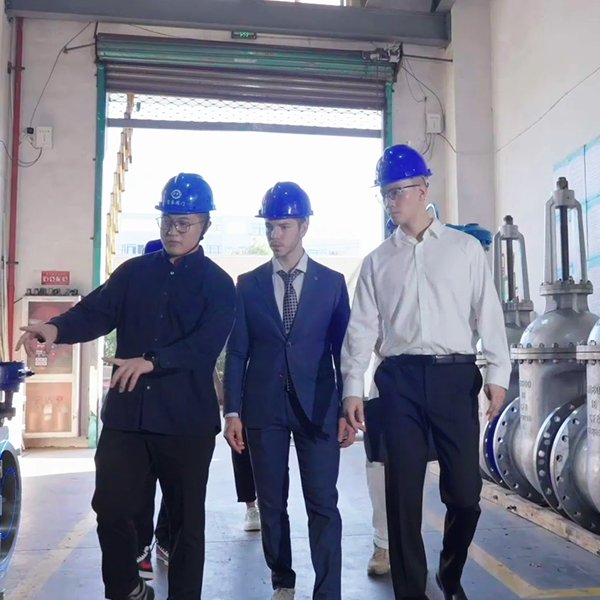
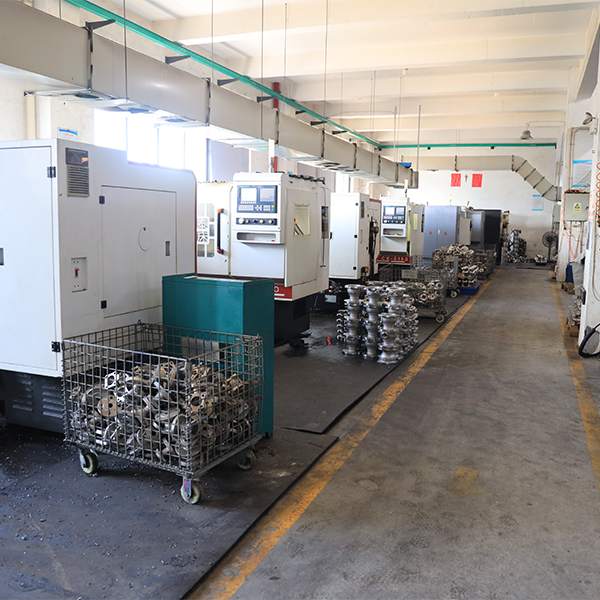
ООО «Чжэцзян Футай Технологии Клапанов» использует именно этот метод для производства своих флагманских продуктов, включая запорные клапаны по стандарту BS 1873 и полнопроходные шаровые краны. Интеллектуальные цеха компании позволяют контролировать каждый этап — от 3D-моделирования восковки до финального рентген-контроля готовой отливки, что гарантирует стабильность качества даже при небольших объемах заказа.
Технологические особенности и материалы для специального литья
Выбор материала является определяющим фактором стоимости и сроков изготовления. В 2026 году спрос смещается в сторону суперсплавов, способных работать в экстремальных условиях. Литье таких материалов требует особого контроля температуры расплава и скорости кристаллизации.
Ключевые материалы для арматуры
| Материал | Применение | Особенности литья | Стойкость к коррозии |
|---|---|---|---|
| Нержавеющая сталь (CF8M, CF8) | Пищевая промышленность, общая химия | Стандартный процесс, высокая текучесть | Высокая (общая) |
| Дуплексная сталь (2205, 2507) | Морская вода, оффшорные платформы | Требуется контроль баланса феррит/аустенит | Очень высокая (точечная) |
| Хастеллой (C-276, C-22) | Агрессивные кислоты, высокие температуры | Высокая вязкость, склонность к ликвации | Экстремальная |
| Титановые сплавы | Авиация, спецхимия | Литье в вакууме или защитной атмосфере | Идеальная в окислительных средах |
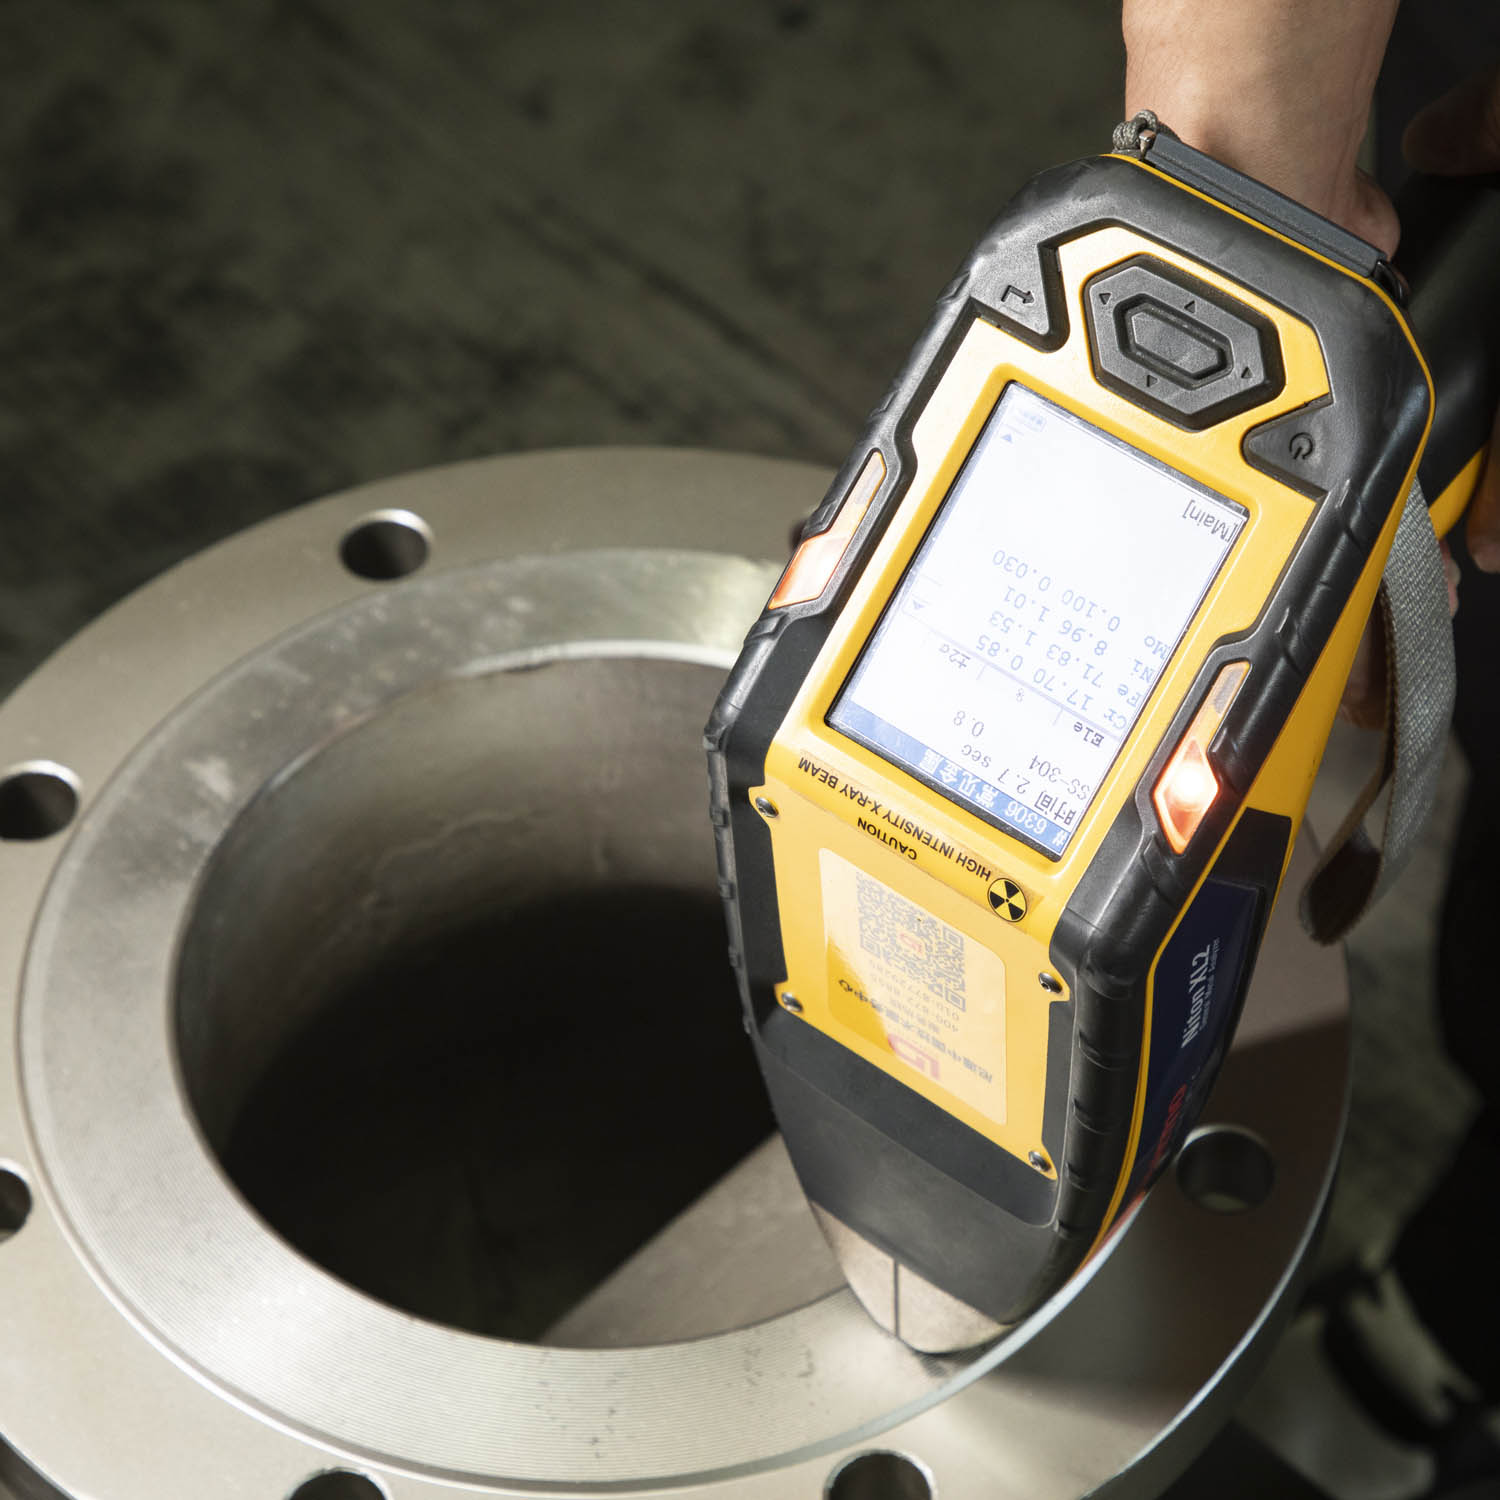
Инженеры ООО «Чжэцзян Футай Технологии Клапанов» отмечают, что литье из хастеллоя и титана требует значительно более сложной подготовки керамических форм. Любая остаточная влага в оболочке может привести к газообразованию и браку детали. Поэтому система прослеживаемости качества на предприятии включает строгий контроль влажности на этапе сушки форм и спектральный анализ каждой плавки. Это особенно важно для Y-образных фильтрационных клапанов и обратных клапанов межфланцевого типа, где целостность корпуса критична для безопасности трубопровода.
Факторы формирования цены на литье малой серии в 2026 году
Ценообразование в сегменте литья для арматуры малой серией существенно отличается от массового рынка. Здесь доля постоянных издержек на единицу продукции выше, но отсутствуют затраты на amortization дорогих металлических пресс-форм. Основные составляющие цены включают:
- Стоимость разработки 3D-модели и мастер-модели. Для малой серии часто используется прямое 3D-печать восковых или полимерных моделей, что удорожает единицу, но устраняет затраты на инструментальное производство.
- Цена сырья. Колебания мировых цен на никель, молибден и титан напрямую влияют на стоимость отливок из специальных сплавов. В 2026 году наблюдается волатильность рынка редкоземельных металлов, что требует гибкой политики ценообразования от производителей.
- Объем партии. Существует нелинейная зависимость: переход от 10 к 50 деталям снижает удельную стоимость на 30-40%, тогда как дальнейшее увеличение до 100 штук дает лишь marginal эффект.
- Сложность постобработки. Термическая обработка, травление, пасivation и неразрушающий контроль (УЗК, рентген) могут составлять до 50% от общей стоимости готовой отливки.
Практический совет закупщика: не стоит выбирать поставщика исключительно по цене килограмма отливки. Дешевое литье часто скрывает внутренние поры, которые проявятся только под давлением в процессе эксплуатации. ООО «Чжэцзян Футай Технологии Клапанов» предлагает прозрачную структуру затрат, где клиент видит разделение стоимости сырья, литейных работ и контроля качества. Такой подход соответствует стратегическому принципу компании «делать бизнес долгосрочным».
Применение в промышленности: реальные кейсы и инженерные решения
Понимание того, где применяется литье для арматуры малой серией, помогает правильно сформулировать техническое задание. Рассмотрим два типичных сценария из практики поставок ООО «Чжэцзян Футай Технологии Клапанов».
Кейс 1: Нефтехимический завод (Замена узла обвязки реактора)
Проблема: На действующем производстве вышел из строя запорный клапан из сплава Hastelloy C-276, работающий при температуре 350°C и давлении 10 МПа. Оригинальная деталь снята с производства, срок ожидания аналога от европейского бренда — 6 месяцев.
Решение: Изготовление партии из 12 корпусов клапанов методом литья по выплавляемым моделям. Срок производства составил 4 недели. Благодаря точному соблюдению химического состава сплава и проведению двойного отпуска, механические свойства новых отливо превзошли требования ASTM A494.
Результат: Простой оборудования сокращен с потенциальных 6 месяцев до 1 месяца. Экономия на потерях производства составила более $200,000.
Кейс 2: Атомная энергетика (Прототипирование новой системы охлаждения)
Проблема: Необходима тестовая партия из 20 двухстворчатых обратных клапанов из дуплексной стали 2507 для испытаний на новом контуре. Требуется высокая точность посадки дисков для обеспечения герметичности класса А по ГОСТ 9544.
Решение: Использование 3D-сканирования для создания цифрового двойника и оптимизации литниковой системы для предотвращения усадочных раковин в зоне седла. Литье выполнено на мощностях ООО «Чжэцзян Футай Технологии Клапанов» с последующей механической обработкой на станках с ЧПУ.
Результат: 100% проходимость гидравлических испытаний с первого предъявления. Получены данные для корректировки конструкции перед запуском массовой серии.
Как выбрать надежного поставщика услуг литья
Рынок предложений насыщен, но найти партнера, способного качественно выполнить литье для арматуры малой серией, сложно. Многие литейные заводы ориентированы на гигантские тиражи и не заинтересованы в мелких заказах, либо передают их субподрядчикам с низким контролем качества. При выборе поставщика обратите внимание на следующие критерии:
- Наличие собственной лаборатории. Поставщик должен иметь возможность проводить спектральный анализ, механические испытания на растяжение и ударную вязкость, а также неразрушающий контроль (рентген, ультразвук) на своей территории.
- Сертификация по международным стандартам. Наличие сертификатов ISO 9001, API 6D, CE/PED обязательно для работы в серьезных отраслях. Продукция ООО «Чжэцзян Футай Технологии Клапанов» сертифицирована по всем ключевым стандартам, включая DIN и ANSI.
- Инженерная поддержка. Хороший поставщик не просто льет металл, а помогает оптимизировать конструкцию детали для улучшения литейных свойств (design for casting).
- Прозрачность цепочки поставок. Вы должны знать происхождение сырья. ООО «Чжэцзян Футай Технологии Клапанов» предоставляет паспорта качества на каждую плавку.
Важный нюанс: уточните, выполняет ли завод механическую обработку самостоятельно. Часто литье и мехобработка разделены, что приводит к накоплению допусков и проблемам с геометрией. Полный цикл производства, как реализовано в Вэньчжоу, исключает эти риски.
Сравнение методов литья для малых серий арматуры
Для наглядности сравним основные технологии, применяемые для изготовления корпусных деталей в небольших количествах.
| Параметр | Литье по выплавляемым моделям (Lost Wax) | Песчаное литье (Sand Casting) | Литье в кокиль (Gravity Die) |
|---|---|---|---|
| Точность размеров | Высокая (±0.1-0.3 мм) | Низкая (±1.0-2.0 мм) | Средняя (±0.5 мм) |
| Качество поверхности | Отличное (Ra 3.2-6.3) | Грубое (Ra 12.5-25) | Хорошее (Ra 6.3-12.5) |
| Минимальная толщина стенки | 2-3 мм | 4-6 мм | 3-4 мм |
| Стоимость оснастки для малой серии | Низкая (восковые модели) | Очень низкая (деревянные модели) | Высокая (металлические формы) |
| Подходящие материалы | Все стали, сплавы Ni, Ti | Чугун, простые стали | Алюминий, бронза, простые стали |
| Рекомендация для арматуры | Оптимально для большинства случаев | Только для крупных низкодавленческих задвижек | Не рекомендуется для сложных форм |
Как видно из таблицы, литье по выплавляемым моделям является безальтернативным лидером для производства современной промышленной арматуры малыми сериями, особенно когда речь идет о сложных профилях проточной части и высоких требованиях к герметичности.
Типичные ошибки при заказе литья и как их избежать
Опыт показывает, что большинство проблем при получении отливок возникает не из-за брака завода, а из-за ошибок в техническом задании. Вот три самые частые ошибки:
1. Игнорирование припусков на механическую обработку. Заказчик часто предоставляет чертеж готовой детали, не учитывая, что литье требует последующей обработки поверхностей сопряжения. Если не заложить технологические припуски (обычно 2-4 мм), деталь может оказаться «недомером» после очистки литников. Инженеры ООО «Чжэцзян Футай Технологии Клапанов» всегда проверяют чертежи на наличие таких припусков перед изготовлением моделей.
2. Неправильный выбор материала уплотнительных поверхностей. Для запорных клапанов важно, чтобы материал седла и диска был совместим. Попытка сэкономить и использовать более дешевый аналог нержавеющей стали вместо специфицированного сплава может привести к задиранию поверхностей при первых циклах открытия/закрытия.
3. Отсутствие требований к неразрушающему контролю. По умолчанию многие заводы проводят только визуальный осмотр. Для ответственных применений (нефтегаз, атом) необходимо явно прописывать в договоре требование проведения рентгенографии или УЗК критических зон. Без этого внутренние дефекты останутся незамеченными до момента гидроиспытаний.
Логистика и экспортные особенности поставок из Китая
При заказе литья для арматуры малой серией у китайских производителей, таких как ООО «Чжэцзян Футай Технологии Клапанов», важно учитывать логистические нюансы. География поставок компании охватывает Европу, Азию и Ближний Восток, что говорит о налаженных каналах доставки.
- Упаковка. Литые детали из нержавеющих сталей чувствительны к контакту с углеродистой сталью (контаминация железом). Они должны быть упакованы в деревянные ящики с пластиковой или картонной прослойкой.
- Таможенная очистка. Правильное кодирование ТН ВЭД (HS Code) для полуфабрикатов или готовых клапанов влияет на ставку пошлины. Компания предоставляет полный пакет документов для сертификации импорта в стране назначения.
- Сроки. Для малых серий типичный срок производства составляет 3-5 недель. Доставка морем занимает еще 2-4 недели в зависимости от порта назначения. Планируйте заказ с запасом времени на таможенные процедуры.
FAQ: Часто задаваемые вопросы о литье арматуры
Какой минимальный объем заказа для литья по выплавляемым моделям?
Обычно минимальная партия составляет 10-20 штук одной номенклатуры. Это связано с затратами на создание мастер-модели и настройку технологического процесса. Однако для срочных ремонных задач возможно изготовление единичных образцов по повышенной цене.
Можно ли получить отливки из титана малой серией?
Да, ООО «Чжэцзян Футай Технологии Клапанов» производит литье из титановых сплавов. Это сложный процесс, требующий вакуумных печей, но он вполне реализуем для малых партий благодаря гибкости производственной линии.
Влияет ли размер детали на стоимость литья малой серии?
Да, причем нелинейно. Очень мелкие детали требуют высокой точности и трудоемкой сборки форм, очень крупные — больших объемов металла и риска дефектов усадки. Оптимальная рентабельность наблюдается для деталей весом от 1 до 50 кг.
Предоставляете ли вы отчеты о качестве?
Обязательно. Каждая партия сопровождается сертификатом материала (Mill Certificate), отчетом о механических испытаниях и, при необходимости, результатами неразрушающего контроля. Система прослеживаемости ООО «Чжэцзян Футай Технологии Клапанов» позволяет отследить историю каждой детали.
Как долго служит арматура из литого хастеллоя?
При правильном подборе марки сплава под конкретную агрессивную среду срок службы может превышать 15-20 лет. Главное преимущество хастеллоя — сохранение прочности и коррозионной стойкости при высоких температурах, где обычные нержавеющие стали подвержены питтингу и межкристаллитной коррозии.
Заключение и рекомендации по размещению заказа
Выбор правильного партнера для выполнения литья для арматуры малой серией в 2026 году — это стратегическое решение, влияющее на надежность всего трубопроводного узла. Рынок требует не просто поставщика металла, а технологического консультанта, способного предложить оптимальное сочетание материала, технологии литья и постобработки.
ООО «Чжэцзян Футай Технологии Клапанов» демонстрирует комплексный подход к решению этих задач. Сочетание современных интеллектуальных производственных мощностей в Вэньчжоу, строгой системы контроля качества и глубокой экспертизы в области специальных сплавов делает компанию надежным выбором для проектов любой сложности. Будь то замена единичного клапана на нефтехимическом заводе или серия прототипов для новой атомной станции, компания гарантирует соответствие продукции международным стандартам и заявленным характеристикам.
Не рискуйте качеством вашей инфраструктуры. Для расчета стоимости вашего проекта, получения технической консультации или запроса образцов продукции, свяжитесь с нашими инженерами. Мы готовы предоставить индивидуальное коммерческое предложение с учетом всех особенностей вашего технического задания.
Готовы обсудить ваш проект?
Получить расчет стоимости литья
Узнайте больше о наших возможностях в производстве полнопроходных шаровых кранов и клапанов из специальных сплавов.